

Résumé
Mesurer le profil d’un faisceau laser est plus complexe qu’il n’y paraît. La détermination du facteur de qualité M² repose sur une méthode normalisée, mais la fiabilité des résultats dépend aussi du montage expérimental. Stabilité de la source, atténuation de la puissance, choix du détecteur et bruit de fond peuvent tous influencer la mesure. Cet article présente les principaux éléments à considérer pour caractériser un faisceau laser de façon fiable et comparable.
À première vue, un faisceau laser semble être un simple point lumineux. Pourtant, lorsqu’il est utilisé pour le soudage, la découpe, les télécommunications, la médecine ou la recherche scientifique, sa qualité optique devient un paramètre essentiel. Une faible dégradation du faisceau peut réduire les performances d’un système complet.
C’est pourquoi les ingénieurs caractérisent soigneusement les faisceaux lasers avant leur utilisation.
Parmi les paramètres les plus importants figurent la taille du faisceau, sa divergence, la position de son foyer et le facteur de qualité M². Ce dernier indique à quel point un faisceau réel se rapproche d’un faisceau laser idéal.
La mesure peut sembler simple. En pratique, elle dépend toutefois d’une série de conditions expérimentales qui doivent être maîtrisées avec soin.
Une méthode normalisée pour suivre l’évolution du faisceau
Pour que les résultats puissent être comparés d’un laboratoire à l’autre, la norme internationale ISO 11146 définit une méthode de référence.
Le principe est relativement simple.
Un point focal, appelé waist, est d’abord créé à l’aide d’une lentille. Le diamètre du faisceau est ensuite mesuré à plusieurs positions le long de son axe de propagation.
Ces mesures permettent de reconstruire la forme complète du faisceau. Un ajustement mathématique permet alors de déterminer plusieurs caractéristiques :
- le facteur de qualité M²;
- le diamètre minimal du faisceau;
- la divergence;
- la position exacte du foyer;
- la longueur de Rayleigh.
La longueur de Rayleigh décrit la zone où le faisceau demeure le plus concentré. Elle correspond à la distance entre le waist et le point où l’aire de la section transversale est doublée.
Mais mesurer le faisceau à quelques positions choisies au hasard ne suffit pas.
Pour obtenir des résultats fiables, la norme recommande de réaliser au minimum une dizaine de mesures réparties sur une distance couvrant plusieurs longueurs de Rayleigh. Environ la moitié de ces mesures doivent se situer dans la longueur de Rayleigh.
Le logiciel peut ensuite effectuer les calculs. La qualité du résultat dépend néanmoins de la façon dont ces données ont été acquises.
Le véritable défi : tout ce qui peut fausser la mesure
En pratique, mesurer un faisceau laser est loin d’être trivial.
La stabilité de la source constitue un premier facteur critique. Si la puissance du laser fluctue pendant la mesure, les résultats deviennent rapidement moins précis. Une variation du pointage peut également influencer les acquisitions.
Le montage optique doit donc être mécaniquement très rigide et limiter autant que possible les vibrations. Il est également préférable de minimiser le parcours optique.
Le type de laser doit aussi être pris en compte.
Certains lasers à fibre présentent, par exemple, une puissance résiduelle de pompage. Si elle n’est pas correctement filtrée, cette puissance peut influencer la mesure.
Réduire la puissance sans déformer le faisceau
La puissance représente un autre défi important.
Les analyseurs de faisceaux ne peuvent généralement pas recevoir directement plusieurs centaines de watts, voire plusieurs kilowatts. Il faut donc atténuer fortement la puissance avant qu’elle n’atteigne la caméra.
Autrement dit, même si la méthode de calcul est bien définie, le résultat peut être affecté avant même que les données n’atteignent le logiciel.
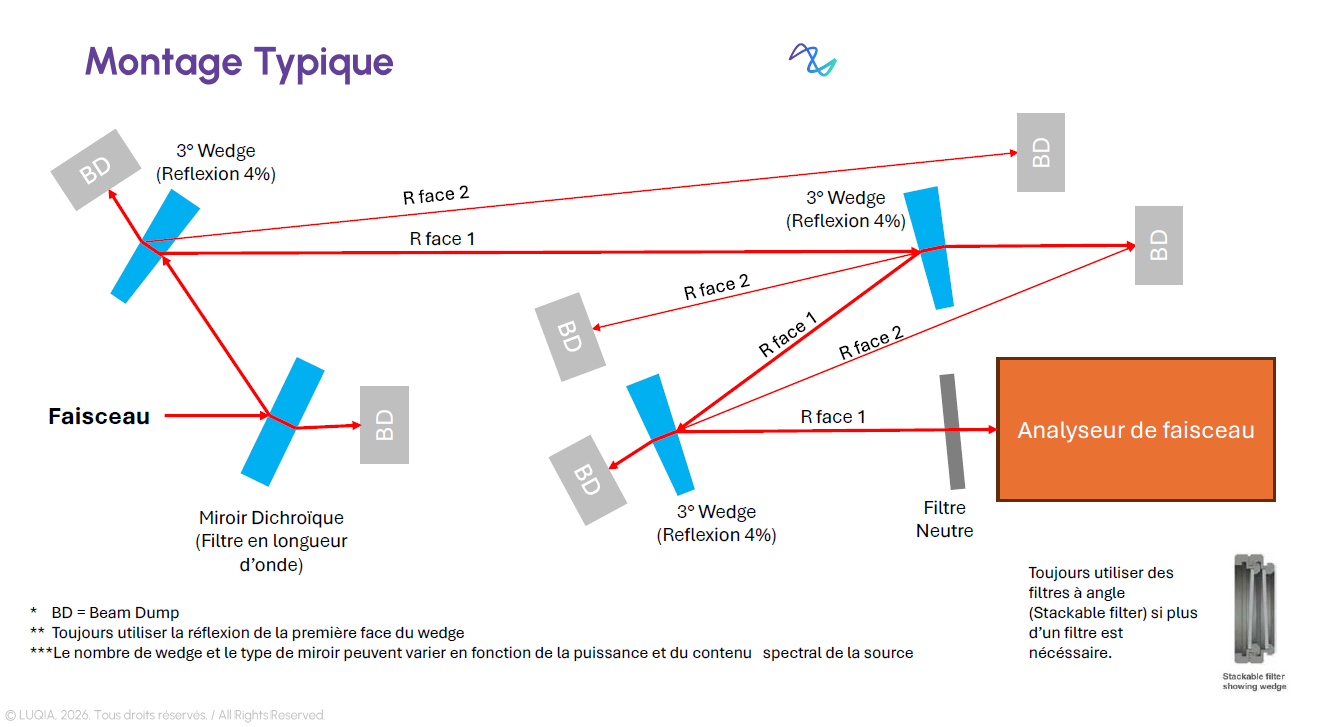
Fig 1: Montage typique pour les mesures
La solution la plus simple consiste à utiliser des filtres neutres.
Cette approche comporte toutefois une limite : lorsqu’ils absorbent trop d’énergie, les filtres peuvent chauffer et agir comme de petites lentilles.
Ce phénomène, appelé lentille thermique, modifie artificiellement la position du foyer et la taille du faisceau.
L’atténuation elle-même peut donc fausser la mesure qu’elle est censée permettre.
Pour réduire ce problème, une combinaison de wedges, soit des lames légèrement inclinées, et de filtres optiques est souvent utilisée.
Les wedges ne réfléchissent qu’une faible fraction de la puissance. Le reste poursuit son trajet vers un absorbeur. Cette configuration permet de réduire considérablement les effets thermiques.
La question n’est donc pas uniquement de savoir comment réduire suffisamment la puissance pour protéger le système de mesure. Il faut aussi éviter que cette réduction ne modifie les caractéristiques du faisceau observé.
Le choix de la caméra influence aussi la mesure
Le capteur utilisé pour observer le faisceau joue lui aussi un rôle direct dans la qualité des résultats.
Pendant longtemps, les caméras CCD ont constitué la référence. Les capteurs CMOS modernes offrent aujourd’hui plusieurs caractéristiques :
- une meilleure résolution grâce à des pixels plus petits;
- une lecture indépendante de chaque pixel;
- une réduction des phénomènes de saturation;
- de meilleures performances lorsque la longueur d’onde approche la limite de sensibilité du silicium.
Ces progrès permettent d’obtenir des mesures plus précises, particulièrement près du foyer, où le faisceau est très fin.
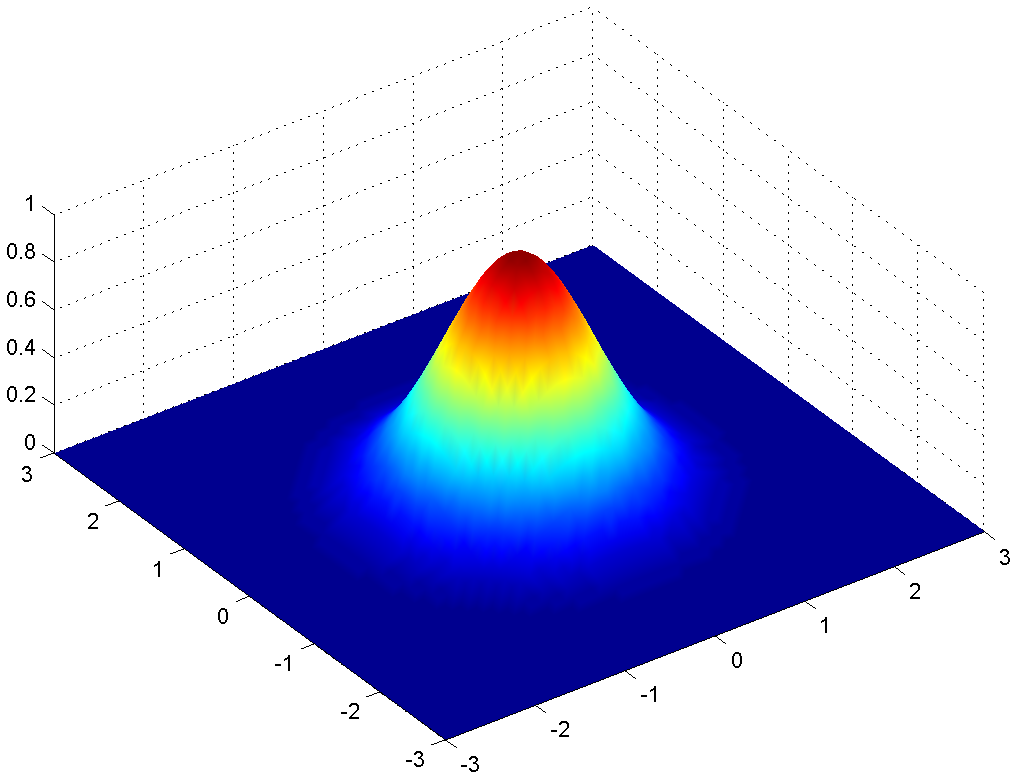
Figure 2: Représentation 3D d'un profil de faisceau gaussien
Le choix du détecteur ne constitue donc pas un simple détail du montage. Comme la stabilité de la source ou la méthode d’atténuation, il fait partie des éléments qui influencent directement la mesure.
Le bruit de fond : un ennemi discret
Même lorsque le montage semble correctement installé, un autre élément peut dégrader les résultats : le bruit de fond de la caméra.
Les logiciels modernes compensent automatiquement ce bruit. Cette correction demeure cependant essentielle.
Sans elle, la détermination du diamètre du faisceau selon la méthode D4σ peut être biaisée. Cette erreur peut ensuite se répercuter sur les autres paramètres calculés.
Une mesure qui paraît correcte à première vue peut donc être influencée par un phénomène qui n’est pas directement visible dans le montage.
Les logiciels simplifient le calcul, pas l’expérience
Les logiciels actuels rendent la mesure du M² beaucoup plus accessible. En quelques clics, ils peuvent calculer automatiquement le facteur M² et générer les rapports d’essais.
Mais ils ne peuvent pas corriger un mauvais montage expérimental.
Le choix des composants optiques, leur alignement, la méthode utilisée pour atténuer la puissance, la stabilité mécanique et la qualité du détecteur restent déterminants.
C’est là toute la difficulté de la mesure du profil d’un faisceau laser.
Le calcul peut être automatisé. La qualité de la mesure, elle, dépend toujours des conditions dans lesquelles les données ont été acquises.
Mesurer un faisceau laser demande plus qu’une caméra
Mesurer la qualité d’un faisceau laser ne consiste donc pas simplement à placer une caméra devant une source lumineuse.
La méthode impose de suivre l’évolution du faisceau, de répartir correctement les points de mesure et de maîtriser les différents phénomènes susceptibles de modifier le résultat. La stabilité de la source, l’atténuation de la puissance, le détecteur et le bruit de fond ont tous un rôle à jouer.
C’est cette maîtrise du montage expérimental, combinée au respect de procédures normalisées, qui permet d’obtenir des mesures fiables et comparables.
Pour discuter de la mise en œuvre de ce type de mesure dans votre laboratoire, contactez notre équipe technique.
